单向定位G60指令用法分析


数控编程、车铣复合、普车加工、Mastercam、行业前沿、机械视频,生产工艺、加工中心、模具、数控等前沿资讯在这里等你哦
数控机床的单一方向定位功能也称精密定位功能,一般简称单向定位。指数控坐标轴以预先设定的一个方向完成定位,定位方向与运动方向无关,在准备功能中用G60表示。
1、单向定位的执行过程
如图所示,如果在从A点向B点定位的程序段中指令了G60,CNC先判别设定的定位方向与A点到B点的运动方向的关系。如果方向相反,则指令运动部件多走一段过冲量L,到达B’再反向向B点完成定位;方向相同时,也要在距离B点L处停一下,再向前完成定位。定位方向和过冲量大小由参数设定。

实线表示方向相反时的定位过程
虚线表示方向相同时的定位过程
一般认为,当需要排除间隙进行精密定位,或加工精度接近机床定位精度的孔时,应采用单向定位G60功能。
现代数控系统都具备间隙补偿功能,数控轴接受反向运动指令时,间隙补偿软件自动发生一定数量的补偿脉冲,使运动部件越过间隙和变形后,再向指定点移动。从这个意义上说,G60排除反向间隙的作用没有实际意义。因此,过冲量较大时,使用G60反向定位的效果与G00反向定位和G00同向定位的效果没有区别(不同的厂商的机床会有一定的差别)。
数控机床应慎用单向定位G60功能,一般使用G00即可。使用单向定位功能时,应检查参数中过冲量设定值是否足够大。过冲量合理值与快速定位速度有关,可取L≥V/5000(mm),其中V为快速定位速度(mm/min)。
2、用法
如图加工,如何保证位置精度?
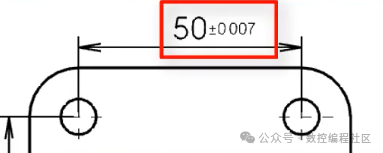
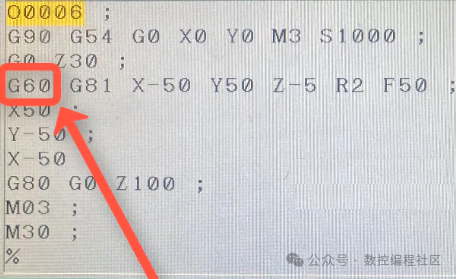
可在程序里加入G60指令即可,如图:
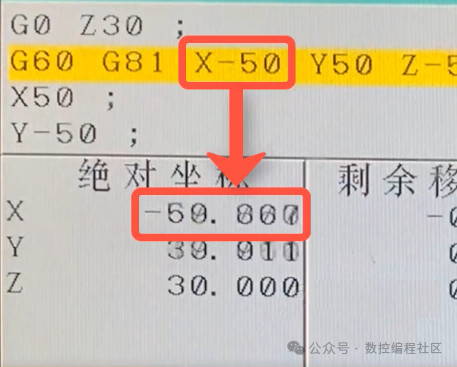
加入G60后刀轨是单向定位,不受丝杠间隙影响,结果如下图:
以上方法仅供参考(不适用所有机床)
本文参与 腾讯云自媒体同步曝光计划,分享自微信公众号。
原始发表:2024-02-23,如有侵权请联系 cloudcommunity@tencent.com 删除
腾讯云开发者

Copyright © 2013 - 2026 Tencent Cloud. All Rights Reserved. 腾讯云 版权所有
深圳市腾讯计算机系统有限公司 ICP备案/许可证号:粤B2-20090059  粤公网安备44030502008569号
腾讯云计算(北京)有限责任公司 京ICP证150476号 | 京ICP备11018762号