倒排日期与校验日期的偏差本身就是信息:哪一天、哪台设备、哪一层日历把计划挡住了
原创
倒排日期与校验日期的偏差本身就是信息:哪一天、哪台设备、哪一层日历把计划挡住了
原创
工业老炮
发布于 2026-11-18 15:04:31
发布于 2026-11-18 15:04:31
MRP 倒排出来的开工日期,多数时候没有算错。它算的是需求该在什么时候发生,不是排程给出的可执行日期。它从需求日期往前推物料提前期,按图纸定额把工序一段段衔接起来,算术上站得住。落不了地的原因不在算术,在这个结果成立的前提:它默认工序需要多少产能,车间就能拿出多少产能。这个前提有个专门的名字,叫无限能力。
无限能力不是疏忽,是一层假设
无限能力计算回答的是"这张工单什么时候需要做"。它把定额工时、批量、准备作业时间累加成需求,沿工艺路线往前推,把日期交给车间。整个过程不需要知道设备是否空闲、夹具在不在位、这台加工中心本周已经压了多少件。它算的是需求在时间上的分布,所以算得快,结果也稳:同一份订单配同一套定额,始终是同一个日期。
APS 排程要回答的是另一件事。这台设备、这个班次、这套工装一共能出多少机时,已经被占用多少,还剩多少可以给这张工单。它的输出不只是一个日期,还有一条负荷曲线,以及一个可能被推后的开工窗口。
机加工把这层裂缝放大
多品种小批量的机加工车间,是两种口径分歧最大的地方。一条工艺路线上常排着七八道工序:下料、粗车、精车、铣型、钳工、热处理外协、磨外圆、三坐标检测。零件上千种,批量常见十件到五十件,单件加工时间从几分钟到一个多小时。设备侧是数控车床、立式加工中心、车铣复合、外圆磨床,各自能加工的工序不同,同一道工序拆给一台还是三台机,完工时间能差好几天。排产时拆给哪几台,倒排答不了。
这种结构下,无限能力给出的日期是平均数的日期。它默认机加负荷常年均匀,默认热处理外协随时有档期,默认一台加工中心能在需要它的那一周整周待命。实际的机时分布是锯齿状的:某几天被两个大单塞满,另几天只剩下装夹与换程序的间隙。
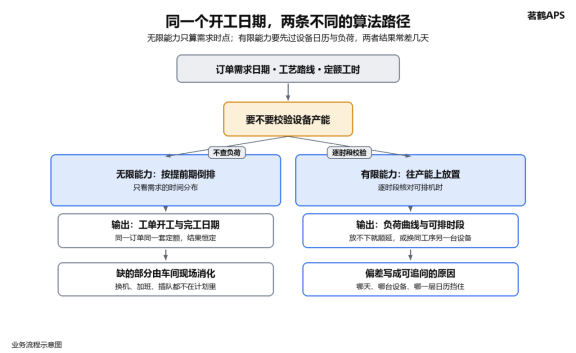
图 1-1 两条算法路径的分岔
负荷与能力不是一回事
两个日期差在哪,排程时要拆成几个口径来看。
定额工时是理论值。工艺卡上的时间不含装夹找正、刀具预调、程序首件确认,也不含换夹具的那十几分钟。这批件只有二十来件,这些固定时间摊不薄,实际占用的机时比累加值多出一截。
台账台数也不是能力。台账写着十二台数控设备,不等于这一周有十二台的机时可排。主轴异响待修的那台和被工程样件借走半周的那台要扣掉,精度复校吃掉的一整天也算在里头。
产能要从日历里一层层叠出来
真正能进排程的能力,是日历叠出来的。最外一层是厂级日历:法定节假日、厂休日、集中调休。往里是车间日历,机加区与热处理区的作息不同,两班倒与三班倒的交接班时间也不一样。再往里是设备日历:计划检修、精度复校、润滑保养。最细的一层是班次与维保窗口的搭配,保养排在换班空档还是排在生产时段,扣掉的机时完全不同。四层取交集,才是这台设备这一周真正可排的时段。
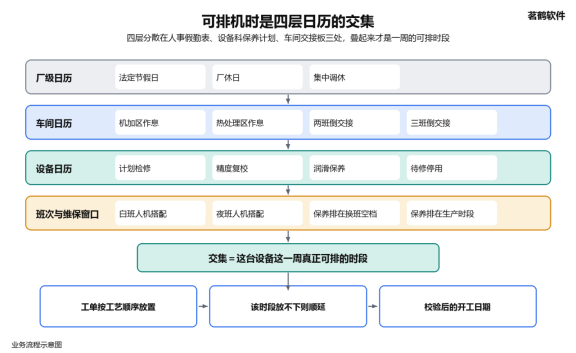
图 1-2 四层产能日历叠加
这四层在多数工厂里都存在,只是分散在人事的假勤表、设备科的保养计划、车间那块手写交接板上,从来没被叠在一起看过。保养计划年初就定下,调休安排月底才贴出来,两者一年到头没在同一张表上碰过头。叠不起来,能力就只能取一个经验系数,而这个系数每年都在变。
校验过的日期才叫承诺
自动排程里,有限能力校验的做法是把工单按工艺顺序往这叠日历上放:这个时段放不下,就找下一个可用时段,或者换到同一道工序上另一台可行的设备。校验后的日期与倒排日期之间的偏差本身就是信息,它指出是哪一天、哪一台设备、哪一层日历把计划挡住了。
校验还得跑得快。客户上午来电改交期,计划员下午就要给出新的完工日,一次排程要等到夜里批处理才出结果,赶不上这种节奏。跑得慢的有限能力计算,最后往往又退回人工在 Excel 里挪行。
APS 排出的日期要不要往下发,看的就是三条硬杠。计划可执行的定义在这里是硬的:齐套到位、工序可执行、资源可行,缺一条只能算草稿。倒排的结果通常只满足其中一条。
茗鹤 APS 高级计划排程把这两层分开处理:需求日期照常计算,可执行日期由日历与负荷决定,两个日期同时交给计划员。车间主任盯的是后者,哪怕它比前者晚两天。
原创声明:本文系作者授权腾讯云开发者社区发表,未经许可,不得转载。
如有侵权,请联系 cloudcommunity@tencent.com 删除。
腾讯云开发者

Copyright © 2013 - 2026 Tencent Cloud. All Rights Reserved. 腾讯云 版权所有
深圳市腾讯计算机系统有限公司 ICP备案/许可证号:粤B2-20090059  粤公网安备44030502008569号
腾讯云计算(北京)有限责任公司 京ICP证150476号 | 京ICP备11018762号